
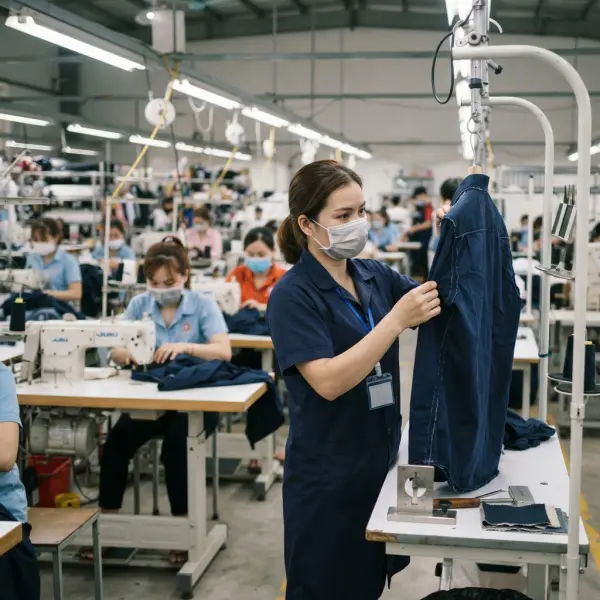
Cara Mengidentifikasi dan Mengurangi Defect Garment dalam Proses Produksi
Defect garment dapat dikurangi secara lebih efektif ketika perusahaan mampu mengidentifikasi cacat sejak awal, menemukan akar penyebabnya, dan menerapkan tindakan korektif yang terukur. Pemeriksaan produk akhir tetap penting, tetapi pengendalian kualitas sebaiknya dilakukan di setiap tahapan produksi.
Dalam industri pakaian, cacat yang ditemukan setelah produk selesai diproduksi biasanya membutuhkan biaya penanganan lebih besar. Produk mungkin harus diperbaiki, diperiksa ulang, dipisahkan, atau bahkan ditolak. Karena itu, pendekatan pengendalian defect perlu bergeser dari sekadar menemukan kesalahan menjadi mencegah kesalahan agar tidak berulang.
Artikel ini membahas cara mengidentifikasi defect garment, metode pemeriksaan pada setiap proses, analisis akar masalah, serta strategi praktis untuk mengurangi cacat dalam produksi pakaian.
Bagaimana Cara Mengidentifikasi dan Mengurangi Defect Garment?
Cara mengidentifikasi defect garment dilakukan melalui pemeriksaan material, pattern, cutting, sewing, finishing, dan produk akhir menggunakan spesifikasi serta standar penerimaan yang jelas.
Langkah utamanya meliputi:
- Menentukan standar kualitas dan batas toleransi.
- Memeriksa material sebelum digunakan.
- Melakukan pemeriksaan pada setiap tahap produksi.
- Mengelompokkan defect berdasarkan jenis dan tingkat keparahan.
- Mencatat lokasi, frekuensi, dan waktu kemunculan cacat.
- Menganalisis akar penyebab menggunakan data dan sampel.
- Menerapkan tindakan korektif dan pencegahan.
- Memverifikasi apakah tindakan tersebut benar-benar mengurangi defect.
Tujuan pengendalian defect bukan hanya memperbaiki pakaian yang sudah cacat, tetapi mengurangi kemungkinan masalah yang sama muncul kembali pada proses berikutnya.
Mengapa Identifikasi Defect Garment Harus Dilakukan Sejak Awal?
Identifikasi defect sejak awal membantu perusahaan menghentikan penyebaran masalah sebelum memengaruhi lebih banyak produk. Kesalahan material atau cutting, misalnya, dapat terbawa ke banyak komponen jika tidak diketahui sebelum proses berikutnya dimulai.
Sebaliknya, defect yang baru ditemukan pada final inspection mungkin sudah melibatkan:
- Banyak produk dalam satu batch.
- Waktu sewing dan finishing yang telah digunakan.
- Biaya pemeriksaan ulang.
- Kebutuhan rework.
- Risiko keterlambatan pengiriman.
- Potensi kekurangan jumlah produk yang siap dijual.
Pemeriksaan awal tidak berarti seluruh produk harus diperiksa dengan intensitas yang sama. Perusahaan dapat menentukan titik kontrol berdasarkan tingkat risiko, volume produksi, kompleksitas produk, dan riwayat cacat.
Pendekatan berbasis risiko membantu mengalokasikan waktu dan sumber daya ke proses yang paling berpotensi menimbulkan masalah.
Langkah Pertama: Menetapkan Standar Kualitas sebelum Produksi
Pemeriksaan kualitas tidak dapat dilakukan secara konsisten apabila standar produk belum didefinisikan dengan jelas. Tim produksi perlu mengetahui seperti apa hasil yang dianggap sesuai dan batas penyimpangan yang masih dapat diterima.
Dokumen yang dapat digunakan sebagai referensi meliputi:
- Tech pack.
- Approved sample.
- Measurement specification.
- Construction sheet.
- Material specification.
- Color standard.
- Sewing standard.
- Finishing instruction.
- Inspection checklist.
- Buyer requirement.
Apa yang Perlu Dicantumkan dalam Standar Pemeriksaan?
Standar pemeriksaan sebaiknya tidak hanya menjelaskan bahwa pakaian harus terlihat rapi. Persyaratan tersebut perlu diterjemahkan menjadi kriteria yang dapat diamati atau diukur.
Contohnya:
|
Aspek yang diperiksa |
Standar yang perlu ditentukan |
|
Ukuran |
Titik ukur, metode pengukuran, dan toleransi |
|
Jahitan |
Jenis stitch, kepadatan, kekuatan, dan kerapian |
|
Warna |
Referensi warna, toleransi, dan kondisi pencahayaan |
|
Material |
Jenis serat, berat, lebar, dan persyaratan performa |
|
Aksesori |
Jenis, posisi, fungsi, dan kekuatan pemasangan |
|
Finishing |
Kebersihan, trimming benang, pressing, dan tampilan akhir |
|
Kemasan |
Label, ukuran, SKU, jumlah, dan metode pelipatan |
Standar yang terukur dapat mengurangi perbedaan penilaian antara operator, supervisor, dan inspector. Namun, tidak semua aspek kualitas dapat dijelaskan melalui angka. Penampilan, tekstur, dan kesesuaian visual terkadang tetap membutuhkan contoh referensi fisik.
Pemeriksaan Material Sebelum Proses Produksi
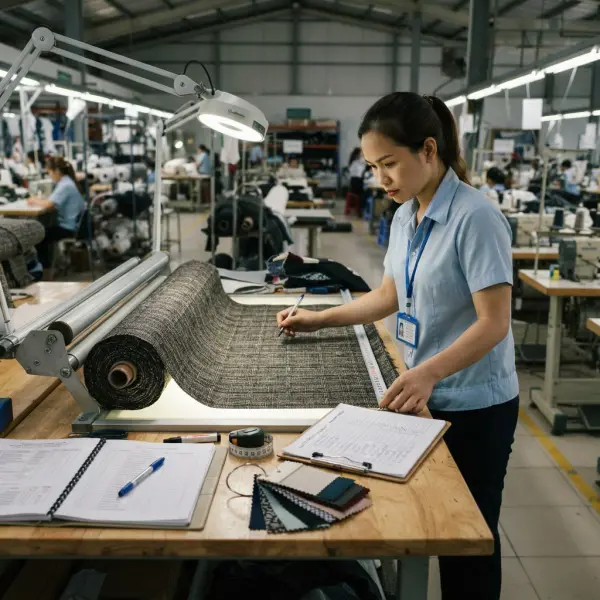
Material merupakan salah satu titik awal yang penting dalam pengendalian defect garment. Kesalahan yang tidak terdeteksi pada tahap ini dapat memengaruhi proses berikutnya dan meningkatkan jumlah produk bermasalah.
1. Periksa Kondisi Permukaan Kain
Pemeriksaan dapat dilakukan untuk menemukan:
- Lubang.
- Noda.
- Benang putus.
- Garis atau belang.
- Perbedaan tekstur.
- Cacat rajutan atau tenunan.
- Perubahan warna.
- Kerusakan akibat penyimpanan atau transportasi.
Metode pemeriksaan perlu disesuaikan dengan jenis kain dan standar yang digunakan. Kain dengan permukaan polos mungkin lebih mudah menunjukkan noda atau perbedaan warna, sedangkan kain bertekstur membutuhkan pendekatan visual yang berbeda.
2. Verifikasi Lebar dan Karakteristik Material
Lebar kain yang tidak sesuai dapat memengaruhi efisiensi marker dan jumlah komponen yang dapat dipotong. Selain itu, berat, elastisitas, arah serat, dan potensi penyusutan perlu diperiksa sesuai kebutuhan produk.
Untuk material yang akan melalui washing atau proses panas, pengujian awal dapat membantu memperkirakan perubahan dimensi. Hasil pengujian tidak boleh dianggap berlaku secara universal karena respons kain dapat dipengaruhi oleh komposisi serat, konstruksi, finishing, dan parameter proses.
3. Pisahkan Material Bermasalah
Material yang memiliki cacat perlu diberi identifikasi dan dipisahkan sesuai prosedur. Penggunaan kain bermasalah tanpa keputusan yang jelas dapat menyebabkan cacat masuk ke proses cutting.
Pemisahan tidak selalu berarti seluruh gulungan harus ditolak. Tim dapat melakukan penilaian berdasarkan lokasi, ukuran, jumlah cacat, dan kemungkinan pemanfaatan material pada bagian pakaian yang tidak terlihat, apabila hal tersebut diperbolehkan oleh standar produk.
Mengidentifikasi Defect pada Pattern dan Cutting
Kesalahan pattern dan cutting dapat memengaruhi kesesuaian ukuran, bentuk, simetri, serta posisi motif. Karena komponen biasanya diproduksi dalam jumlah banyak, pemeriksaan pada tahap ini perlu dilakukan sebelum seluruh tumpukan kain diproses.
Pemeriksaan Pattern
Beberapa hal yang perlu diverifikasi:
- Kesesuaian pattern dengan tech pack.
- Ukuran setiap komponen.
- Posisi notches dan tanda sambungan.
- Seam allowance.
- Arah serat.
- Kesesuaian grading.
- Simetri bagian kanan dan kiri.
- Penyesuaian terhadap penyusutan material.
Perubahan kecil pada pattern dapat memengaruhi hasil akhir pakaian. Oleh sebab itu, setiap revisi perlu diberi identifikasi versi dan dikomunikasikan kepada pihak yang terlibat.
Pemeriksaan Marker dan Cutting
Marker perlu diperiksa untuk memastikan komponen ditempatkan sesuai arah serat, kebutuhan motif, dan efisiensi material. Setelah cutting, sampel komponen dapat dibandingkan dengan pattern referensi.
Pemeriksaan dapat mencakup:
- Bentuk dan ukuran komponen.
- Jumlah komponen dalam setiap bundel.
- Kesesuaian tanda sambungan.
- Arah motif atau garis.
- Kesesuaian komponen kanan dan kiri.
- Kondisi tepi potongan.
- Identifikasi bundel dan ukuran.
Kesalahan bundling juga perlu diperhatikan. Komponen yang benar tetapi tercampur dengan ukuran atau warna berbeda dapat menyebabkan kesalahan pada proses sewing.
Cara Mengidentifikasi Defect pada Proses Sewing
Sewing merupakan proses yang membutuhkan pengendalian konsisten karena melibatkan interaksi antara material, mesin, benang, jarum, metode kerja, dan keterampilan operator.
1. Periksa Parameter Mesin
Parameter mesin perlu disesuaikan dengan material dan konstruksi pakaian. Hal yang dapat diperiksa antara lain:
- Jenis dan ukuran jarum.
- Jenis benang.
- Tegangan benang.
- Panjang jahitan.
- Jenis stitch.
- Tekanan sepatu mesin.
- Kecepatan mesin.
- Kondisi jarum dan komponen mesin.
Pengaturan yang sesuai untuk satu jenis kain belum tentu sesuai untuk kain lain. Karena itu, perubahan material atau desain sebaiknya diikuti dengan pemeriksaan dan pengujian ulang.
2. Periksa Sampel Jahitan Awal
Sebelum produksi berjalan penuh, sampel jahitan dapat diperiksa untuk memastikan parameter yang digunakan menghasilkan kualitas sesuai standar.
Pemeriksaan awal dapat mencakup:
- Kerapian jahitan.
- Keseimbangan tegangan benang.
- Kemungkinan puckering.
- Kekuatan sambungan.
- Kesesuaian seam allowance.
- Konsistensi panjang jahitan.
- Kondisi permukaan kain setelah dijahit.
Jika ditemukan masalah, penyesuaian sebaiknya dilakukan sebelum operator menghasilkan terlalu banyak komponen yang harus diperbaiki.
3. Lakukan In-Process Inspection
Pemeriksaan selama proses memungkinkan defect ditemukan ketika produk masih berada pada tahap yang relatif mudah diperbaiki. Metode ini dapat dilakukan secara berkala, berdasarkan titik kritis, atau melalui pemeriksaan sampel.
Contoh titik kontrol:
- Setelah penyambungan bahu.
- Setelah pemasangan lengan.
- Setelah pembuatan kerah.
- Setelah pemasangan zipper.
- Setelah penyelesaian waistband.
- Sebelum produk masuk ke finishing.
Titik kontrol harus disesuaikan dengan konstruksi pakaian. Produk dengan banyak detail atau komponen fungsional mungkin membutuhkan lebih banyak pemeriksaan dibandingkan model yang konstruksinya sederhana.
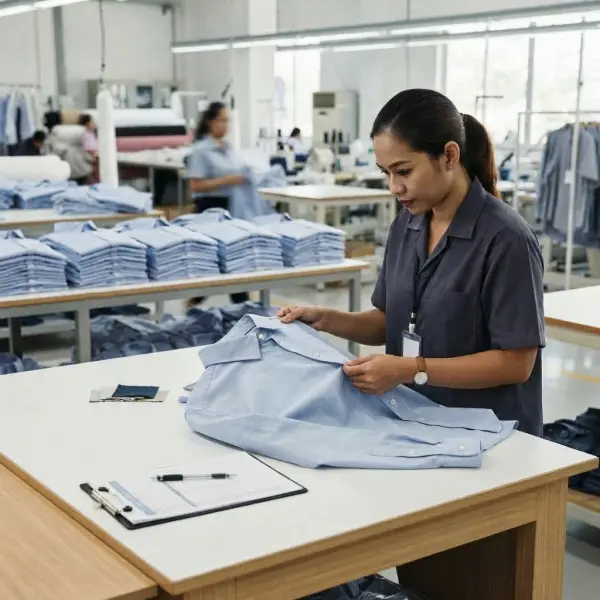
Pemeriksaan Finishing dan Produk Akhir
Finishing merupakan tahap penting untuk memastikan pakaian memiliki tampilan, fungsi, dan kebersihan yang sesuai sebelum dikemas. Pemeriksaan pada tahap ini sebaiknya tidak hanya berfokus pada estetika.
Aspek yang Perlu Diperiksa
Kondisi Visual
- Noda.
- Kerutan.
- Bekas pressing.
- Perubahan warna.
- Benang sisa.
- Permukaan kain yang rusak.
- Posisi motif, printing, atau bordir.
Fungsi dan Konstruksi
- Zipper dapat dibuka dan ditutup.
- Kancing terpasang kuat.
- Saku memiliki konstruksi sesuai.
- Jahitan utama tidak terbuka.
- Aksesori terpasang pada posisi yang tepat.
- Komponen pakaian tidak tertukar.
Ukuran dan Identitas Produk
- Ukuran sesuai label.
- Measurement berada dalam toleransi.
- Label perawatan sesuai.
- SKU dan warna sesuai.
- Hangtag dan kemasan benar.
- Jumlah produk sesuai dokumen pengiriman.
Pemeriksaan akhir dapat menggunakan kombinasi inspeksi visual, pengukuran, pemeriksaan fungsi, dan pengujian tertentu sesuai karakteristik produk.
Menggunakan Sistem AQL dalam Pemeriksaan Garment
AQL atau Acceptable Quality Limit sering digunakan dalam konteks pemeriksaan sampel pada produksi dan pengiriman. Namun, AQL tidak boleh dipahami sebagai tingkat cacat yang secara otomatis menjamin seluruh produk aman atau bebas masalah.
Penerapan AQL bergantung pada:
- Standar buyer.
- Jenis produk.
- Ukuran lot.
- Jumlah sampel.
- Klasifikasi defect.
- Aturan penerimaan dan penolakan.
- Jenis pemeriksaan yang disepakati.
Dalam sistem sampling, sebagian produk diperiksa untuk membuat keputusan terhadap lot berdasarkan aturan yang telah ditentukan. Metode ini berbeda dari pemeriksaan 100 persen, sehingga tetap memiliki keterbatasan dalam mendeteksi cacat yang jarang muncul atau tidak termasuk dalam metode pemeriksaan.
Kapan Pemeriksaan 100 Persen Dapat Dipertimbangkan?
Pemeriksaan 100 persen dapat dipertimbangkan ketika:
- Produk memiliki risiko tinggi.
- Jumlah produksi relatif kecil.
- Cacat mudah dideteksi secara visual.
- Buyer menetapkan pemeriksaan penuh.
- Biaya kegagalan sangat besar.
- Produk telah melalui proses perbaikan.
- Riwayat defect menunjukkan risiko berulang.
Namun, pemeriksaan 100 persen tidak otomatis menghasilkan pemeriksaan sempurna. Kelelahan inspector, standar yang tidak jelas, dan metode pemeriksaan yang kurang sesuai tetap dapat menyebabkan cacat terlewat.
Mengelompokkan Defect Berdasarkan Jenis dan Frekuensi
Data defect akan lebih berguna apabila dicatat secara terstruktur. Pengelompokan membantu tim melihat jenis cacat yang paling sering terjadi dan proses mana yang membutuhkan perhatian.
Contoh Kategori Pencatatan
|
Kategori |
Contoh informasi |
|
Produk |
Model, SKU, warna, ukuran |
|
Waktu |
Tanggal, shift, jam pemeriksaan |
|
Proses |
Cutting, sewing, finishing, packing |
|
Defect |
Seam terbuka, noda, ukuran tidak sesuai |
|
Lokasi |
Kerah, lengan, badan, waistband |
|
Tingkat keparahan |
Critical, major, minor sesuai standar |
|
Sumber |
Mesin, material, operator, metode |
|
Tindakan |
Rework, repair, reject, hold |
|
Hasil verifikasi |
Masalah berulang atau sudah berkurang |
Data sebaiknya tidak dibuat terlalu rumit hingga sulit digunakan oleh operator dan inspector. Format pencatatan harus cukup detail untuk mendukung analisis, tetapi tetap praktis dalam kondisi produksi.
Menggunakan Pareto Analysis untuk Menentukan Prioritas
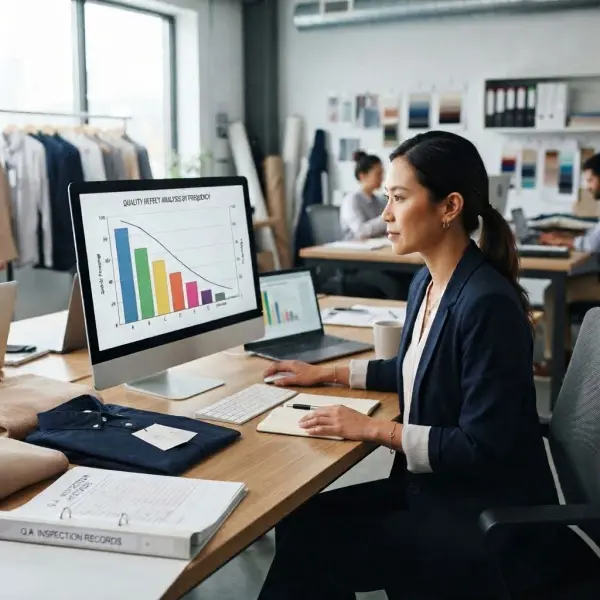
Pareto analysis dapat membantu perusahaan mengidentifikasi kelompok masalah yang memberikan kontribusi besar terhadap total defect. Prinsip ini sering digunakan untuk menentukan prioritas perbaikan, bukan untuk menyatakan bahwa seluruh masalah dapat dijelaskan oleh satu pola yang sama.
Misalnya, data inspeksi menunjukkan bahwa sebagian besar temuan berasal dari:
- Jahitan tidak rapi.
- Benang sisa.
- Ukuran tidak sesuai.
- Noda material.
- Posisi aksesori yang salah.
Tim dapat mengurutkan temuan berdasarkan jumlah atau dampaknya, kemudian memilih masalah yang perlu dianalisis lebih dahulu.
Namun, prioritas tidak seharusnya hanya berdasarkan frekuensi. Cacat yang jarang muncul tetapi berpotensi menimbulkan risiko keselamatan, pelanggaran regulasi, atau kegagalan fungsi tetap perlu mendapat perhatian khusus.
Bagaimana Menemukan Akar Penyebab Defect Garment?
Menemukan akar penyebab berarti mencari faktor yang mendasari munculnya masalah, bukan hanya memperbaiki gejala yang terlihat.
Sebagai contoh:
Masalah: Jahitan pada sisi pakaian terbuka.
Kemungkinan penyebab:
- Seam allowance terlalu sempit.
- Panjang jahitan tidak sesuai.
- Tegangan benang tidak tepat.
- Jenis stitch tidak sesuai.
- Kain terlalu mudah bergeser.
- Operator tidak menerima instruksi yang jelas.
- Pemeriksaan selama proses tidak dilakukan.
Satu masalah dapat memiliki beberapa penyebab yang saling berhubungan. Karena itu, investigasi sebaiknya dilakukan berdasarkan bukti, bukan dugaan semata.
Pertanyaan yang Dapat Digunakan
Tim dapat menanyakan:
- Di tahap mana defect pertama kali muncul?
- Apakah cacat terjadi pada semua produk atau hanya sebagian?
- Apakah masalah terkait material tertentu?
- Apakah cacat muncul setelah pergantian mesin atau operator?
- Apakah instruksi kerja sudah sesuai versi terbaru?
- Apakah parameter proses berubah?
- Apakah pemeriksaan sebelumnya berhasil mendeteksi masalah?
- Apakah tindakan perbaikan telah diuji?
Menggunakan Metode 5 Why
Metode 5 Why digunakan untuk menggali penyebab masalah melalui pertanyaan “mengapa” secara berulang. Jumlah lima bukan aturan mutlak; pertanyaan dapat berhenti ketika penyebab yang relevan dan dapat ditindaklanjuti telah ditemukan.
Contoh Analisis 5 Why
Masalah: Jahitan samping pakaian terbuka.
Mengapa 1: Mengapa jahitan terbuka?
Karena sambungan tidak memiliki kekuatan yang memadai.
Mengapa 2: Mengapa kekuatan sambungan tidak memadai?
Karena parameter jahitan tidak sesuai dengan konstruksi produk.
Mengapa 3: Mengapa parameter tidak sesuai?
Karena metode sewing untuk material tersebut belum diverifikasi.
Mengapa 4: Mengapa metode belum diverifikasi?
Karena material baru langsung digunakan pada produksi tanpa uji proses yang memadai.
Mengapa 5: Mengapa uji proses tidak dilakukan?
Karena prosedur persetujuan material baru belum menetapkan pemeriksaan sewing sebagai persyaratan wajib.
Dari contoh tersebut, tindakan perbaikan tidak cukup hanya meminta operator menjahit ulang. Perusahaan juga perlu memperbaiki proses persetujuan material dan verifikasi metode produksi.
Metode ini tetap perlu digunakan secara hati-hati. Jawaban pada setiap tahap harus didukung bukti atau diverifikasi melalui pengamatan dan pengujian.
Menggunakan Fishbone Diagram untuk Analisis Penyebab
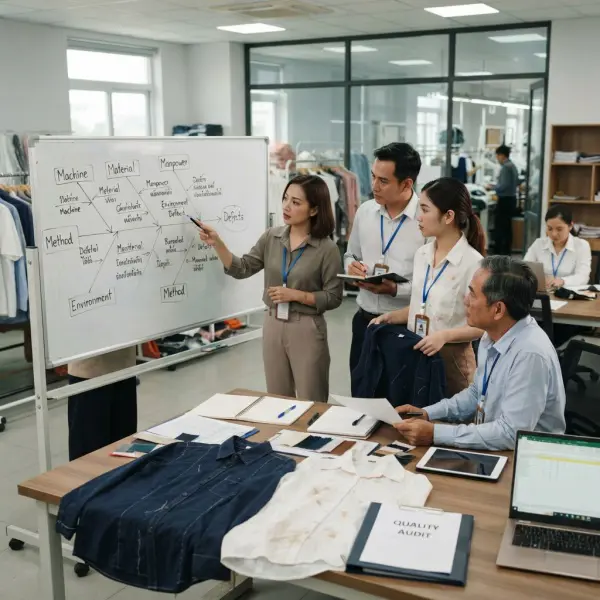
Fishbone diagram, atau diagram sebab-akibat, membantu tim mengelompokkan kemungkinan penyebab defect berdasarkan beberapa kategori.
Kategori yang sering digunakan meliputi:
- Man: keterampilan, pelatihan, kelelahan, komunikasi.
- Machine: kondisi mesin, pengaturan, perawatan.
- Material: kualitas kain, benang, aksesori, variasi batch.
- Method: instruksi kerja, urutan proses, teknik produksi.
- Measurement: alat ukur, metode inspeksi, toleransi.
- Environment: pencahayaan, ruang kerja, suhu, kebersihan.
Tidak semua kategori harus digunakan untuk setiap masalah. Tim dapat memilih faktor yang paling relevan dengan jenis defect yang sedang dianalisis.
Fishbone diagram berfungsi sebagai alat untuk mengembangkan kemungkinan penyebab. Penyebab yang tercantum tetap perlu diperiksa melalui data atau pengujian sebelum ditetapkan sebagai akar masalah.
Menerapkan Corrective Action dan Preventive Action
Tindakan korektif atau corrective action bertujuan menangani penyebab masalah yang telah terjadi. Tindakan preventif berfokus pada pengurangan kemungkinan munculnya masalah serupa, sesuai pendekatan dan sistem manajemen mutu yang digunakan perusahaan.
Contoh Corrective Action
Apabila ditemukan jahitan terlewat, tindakan korektif dapat berupa:
- Memisahkan produk terdampak.
- Memperbaiki produk yang masih dapat diperbaiki.
- Memeriksa pengaturan mesin.
- Mengganti jarum yang bermasalah.
- Menguji ulang sampel jahitan.
- Memeriksa produk yang dibuat sejak pemeriksaan terakhir yang dinyatakan sesuai.
Contoh Preventive Action
Untuk mengurangi kemungkinan masalah berulang, perusahaan dapat:
- Memperbarui instruksi kerja.
- Menambahkan pemeriksaan awal mesin.
- Melakukan pelatihan operator.
- Menentukan parameter standar berdasarkan jenis material.
- Menambahkan titik kontrol pada proses kritis.
- Memperbaiki sistem identifikasi material.
- Mewajibkan persetujuan sebelum perubahan proses.
Tindakan korektif dan preventif perlu memiliki penanggung jawab, batas waktu, bukti pelaksanaan, serta metode verifikasi.
Memverifikasi Efektivitas Tindakan Perbaikan
Tindakan perbaikan tidak dapat dianggap berhasil hanya karena telah dilaksanakan. Tim perlu memeriksa apakah defect benar-benar berkurang dan apakah masalah berpindah ke tahap lain.
Cara Melakukan Verifikasi
Verifikasi dapat dilakukan melalui:
- Pemeriksaan sampel setelah perbaikan.
- Perbandingan data sebelum dan sesudah tindakan.
- Pengujian ulang pada material atau metode baru.
- Audit proses.
- Pemeriksaan produk pada beberapa batch berikutnya.
- Observasi terhadap penerapan instruksi kerja.
- Penilaian apakah defect yang sama kembali muncul.
Contohnya, jika penggantian jarum dianggap menyelesaikan kerusakan kain, tim perlu memeriksa hasil jahitan pada sejumlah produk berikutnya. Apabila kerusakan masih muncul, investigasi perlu dilanjutkan ke faktor lain seperti jenis jarum, struktur kain, tekanan mesin, atau metode kerja.
Strategi Mengurangi Defect Garment Berdasarkan Tahap Produksi
Tidak semua strategi cocok diterapkan dengan cara yang sama pada setiap perusahaan. Pilihan tindakan perlu mempertimbangkan skala produksi, jenis produk, kemampuan tenaga kerja, fasilitas, dan persyaratan pelanggan.
|
Strategi |
Penerapan yang sesuai |
|
Incoming material inspection |
Mengendalikan risiko dari kain dan aksesori sebelum produksi |
|
First piece approval |
Memverifikasi hasil awal sebelum produksi berlanjut |
|
In-process inspection |
Menemukan masalah sebelum produk masuk ke tahap berikutnya |
|
Standardized work instruction |
Mengurangi perbedaan metode antaroperator |
|
Machine preventive maintenance |
Menjaga kestabilan parameter dan kondisi peralatan |
|
Operator training |
Meningkatkan pemahaman teknik dan standar mutu |
|
Defect recording |
Menyediakan data untuk analisis masalah |
|
Root cause analysis |
Menelusuri penyebab yang mendasari defect |
|
Corrective action verification |
Memastikan tindakan perbaikan memberikan hasil |
|
Supplier quality monitoring |
Mengendalikan variasi material dan komponen |
Peran Operator dalam Mengurangi Defect Garment
Operator memiliki peran penting karena berinteraksi langsung dengan mesin, material, dan metode kerja. Namun, tanggung jawab kualitas sebaiknya tidak dibebankan hanya kepada operator.
Operator perlu mendapatkan:
- Instruksi kerja yang mudah dipahami.
- Contoh produk atau jahitan referensi.
- Pelatihan sesuai proses yang dikerjakan.
- Informasi perubahan spesifikasi.
- Alat dan mesin yang sesuai.
- Waktu untuk melaporkan masalah.
- Umpan balik dari supervisor dan quality control.
Budaya kerja yang mendorong pelaporan masalah sejak awal dapat membantu mengurangi penyebaran defect. Jika operator takut melaporkan kesalahan karena hanya akan menerima hukuman, masalah mungkin disembunyikan atau baru ditemukan ketika pemeriksaan akhir.
Sistem pengendalian kualitas yang baik perlu menggabungkan akuntabilitas individu dengan perbaikan proses secara menyeluruh.
Mengurangi Defect melalui Standardized Work
Standardized work berarti metode kerja ditetapkan secara jelas agar proses dapat dilakukan dengan cara yang konsisten, selama kondisi material dan produk sesuai dengan ruang lingkup standar tersebut.
Dokumen instruksi kerja dapat mencakup:
- Urutan operasi.
- Posisi komponen.
- Jenis mesin.
- Jenis jarum dan benang.
- Parameter jahitan.
- Titik pemeriksaan.
- Contoh hasil yang sesuai.
- Risiko kesalahan yang perlu diperhatikan.
Standardisasi tidak berarti operator tidak boleh memberikan masukan. Justru, temuan dari operator dapat digunakan untuk memperbaiki metode kerja apabila telah melalui evaluasi dan persetujuan yang sesuai.
Instruksi kerja juga perlu diperbarui ketika terjadi perubahan desain, material, mesin, atau metode produksi.
Penggunaan Teknologi untuk Deteksi Defect Garment
Teknologi dapat membantu meningkatkan konsistensi pemeriksaan dan mempercepat pengumpulan data. Namun, efektivitasnya bergantung pada jenis cacat, kualitas sistem, kondisi lingkungan, dan kemampuan integrasi dengan proses produksi.
Computer Vision
Sistem computer vision dapat digunakan untuk membantu mendeteksi cacat visual tertentu, seperti:
- Noda.
- Lubang.
- Perbedaan pola.
- Ketidaksesuaian posisi komponen.
- Cacat permukaan.
- Ketidakteraturan visual tertentu.
Sistem perlu dikembangkan atau dikonfigurasi sesuai jenis material dan cacat yang ditargetkan. Perubahan warna, tekstur, pencahayaan, dan model pakaian dapat memengaruhi akurasi deteksi.
Digital Defect Recording
Pencatatan digital dapat membantu perusahaan menghubungkan data defect dengan:
- Waktu produksi.
- Nomor batch.
- Lini produksi.
- Mesin.
- Operator.
- Model pakaian.
- Supplier.
- Tindakan perbaikan.
Data yang terstruktur dapat mempermudah analisis tren dan pelacakan masalah. Namun, sistem digital tidak akan memberikan hasil yang baik apabila data yang dimasukkan tidak konsisten atau kategori defect tidak didefinisikan dengan jelas.
Kapan Teknologi Tidak Cukup?
Teknologi tidak selalu dapat menggantikan pemeriksaan manusia. Beberapa aspek, seperti kenyamanan, kekuatan jahitan, bau, respons material, dan kesesuaian desain, mungkin membutuhkan metode evaluasi tambahan.
Sebelum melakukan investasi teknologi, perusahaan perlu menilai:
- Jenis defect yang ingin dideteksi.
- Volume produksi.
- Biaya implementasi.
- Tingkat akurasi yang dibutuhkan.
- Kemampuan operator.
- Kebutuhan perawatan.
- Integrasi dengan sistem produksi.
- Biaya kesalahan deteksi.
Bagaimana Brand Kecil dan Pabrik Besar Mengelola Defect?
Strategi pengendalian defect dapat berbeda sesuai skala bisnis.
Brand atau Konveksi Skala Kecil
Bisnis kecil mungkin memiliki keterbatasan tenaga kerja, alat pemeriksaan, dan sistem digital. Pengendalian dapat dimulai dari langkah yang relatif sederhana:
- Membuat checklist pemeriksaan.
- Menyimpan sampel referensi.
- Memeriksa bahan sebelum dipotong.
- Menentukan titik kontrol pada proses kritis.
- Mencatat defect yang sering muncul.
- Melakukan evaluasi setelah setiap produksi.
Prioritas utama adalah membangun kebiasaan dokumentasi dan pemeriksaan yang konsisten sebelum mengadopsi sistem yang lebih kompleks.
Pabrik Garment Skala Besar
Pabrik dengan volume produksi tinggi mungkin membutuhkan sistem yang lebih terstruktur, seperti:
- Quality control pada beberapa tahap.
- Data defect terintegrasi.
- Pelatihan operator berdasarkan proses.
- Preventive maintenance.
- Supplier quality management.
- Analisis performa lini produksi.
- Audit proses.
- Sistem persetujuan perubahan.
Namun, skala besar juga dapat meningkatkan kompleksitas koordinasi. Informasi mengenai perubahan spesifikasi, material, atau metode harus disampaikan secara tepat kepada seluruh bagian yang terdampak.
Kesalahan yang Perlu Dihindari saat Mengurangi Defect Garment
1. Mengandalkan Final Inspection Saja
Final inspection dapat menahan produk bermasalah, tetapi tidak selalu mencegah pemborosan selama proses produksi. Pemeriksaan pada tahap awal dan selama proses tetap diperlukan untuk mengendalikan sumber masalah.
2. Mengubah Banyak Faktor Sekaligus
Jika mesin, material, metode, dan operator diubah secara bersamaan, tim mungkin kesulitan mengetahui faktor mana yang menyebabkan perbaikan atau justru menimbulkan masalah baru.
Perubahan sebaiknya direncanakan dan dicatat sesuai tingkat risiko. Untuk masalah yang kompleks, pengujian terkontrol dapat membantu memperjelas pengaruh setiap faktor.
3. Menggunakan Data yang Tidak Konsisten
Jika inspector menggunakan nama defect yang berbeda untuk masalah yang sama, data akan sulit dianalisis. Perusahaan perlu membuat kamus atau daftar kategori defect yang disepakati.
4. Menutup Temuan tanpa Verifikasi
Menandai tindakan sebagai “selesai” tidak berarti masalah sudah terselesaikan. Bukti pelaksanaan dan hasil pemeriksaan lanjutan perlu dikumpulkan untuk menilai efektivitas tindakan.
5. Terlalu Fokus pada Jumlah Defect
Jumlah cacat penting, tetapi tingkat keparahan dan dampak bisnis juga perlu dipertimbangkan. Cacat minor yang sering terjadi dan cacat kritis yang jarang muncul membutuhkan pendekatan penanganan berbeda.
Checklist Praktis Pengurangan Defect Garment
Gunakan checklist berikut sebagai dasar evaluasi sistem pengendalian kualitas.
Sebelum Produksi
- Tech pack dan spesifikasi telah disetujui.
- Material telah diperiksa.
- Pattern dan grading telah diverifikasi.
- Metode produksi telah ditinjau.
- Sampel awal telah disetujui.
- Standar defect telah dikomunikasikan.
Selama Produksi
- Parameter mesin sesuai.
- Operator menggunakan instruksi kerja terbaru.
- Pemeriksaan proses dilakukan pada titik kritis.
- Produk bermasalah dipisahkan.
- Defect dicatat berdasarkan kategori.
- Perubahan proses didokumentasikan.
Setelah Produksi
- Pemeriksaan akhir dilakukan sesuai standar.
- Ukuran dan fungsi diperiksa.
- Label dan kemasan diverifikasi.
- Produk hasil rework diperiksa ulang.
- Data defect dianalisis.
- Tindakan korektif ditetapkan.
- Efektivitas perbaikan diverifikasi.
Hubungan Pengendalian Defect dengan Efisiensi dan Sustainability
Pengurangan defect dapat membantu menekan penggunaan material, energi, tenaga kerja, dan waktu yang diperlukan untuk memperbaiki produk. Namun, manfaat lingkungan tidak boleh diasumsikan secara otomatis karena hasilnya bergantung pada proses, material, metode perbaikan, dan keputusan terhadap produk yang tidak sesuai.
Contohnya, pengurangan kesalahan cutting dapat mengurangi pemborosan kain. Pengendalian defect sewing juga dapat mengurangi kebutuhan pembongkaran dan penjahitan ulang.
Di sisi lain, proses rework tambahan dapat menggunakan energi, air, bahan kimia, dan tenaga kerja. Karena itu, strategi yang lebih baik bukan hanya meningkatkan kemampuan memperbaiki produk, tetapi mencegah cacat sejak tahap awal.
Pembahasan mengenai defect garment juga dapat dikaitkan dengan artikel:
Mengapa defect garment masih menjadi tantangan dalam industri fashion?
dan
Defect garment: pengertian, jenis cacat, dan penyebabnya dalam produksi pakaian
FAQ tentang Identifikasi dan Pengurangan Defect Garment
1. Apa langkah pertama untuk mengurangi defect garment?
Langkah pertama adalah menetapkan standar kualitas yang jelas dan memastikan standar tersebut dipahami oleh pihak yang terlibat dalam produksi. Tanpa spesifikasi yang konsisten, tim akan kesulitan menentukan apakah suatu kondisi merupakan cacat atau masih berada dalam batas toleransi. Setelah itu, perusahaan perlu mengidentifikasi titik proses yang paling berisiko, seperti material inspection, cutting, sewing, atau finishing. Tidak semua masalah harus ditangani sekaligus. Memulai dari defect yang paling sering muncul atau memiliki dampak paling besar dapat membantu perusahaan menggunakan sumber daya secara lebih terarah. Hasil perbaikan kemudian perlu dipantau melalui data dan pemeriksaan lanjutan.
2. Apakah pemeriksaan 100 persen dapat menghilangkan defect garment?
Pemeriksaan 100 persen dapat meningkatkan peluang menemukan cacat tertentu, tetapi tidak menjamin seluruh defect terdeteksi. Efektivitasnya dipengaruhi oleh metode pemeriksaan, kondisi pencahayaan, keterampilan inspector, tingkat kelelahan, serta karakteristik cacat. Cacat yang mudah terlihat mungkin dapat diperiksa secara visual, sedangkan cacat kekuatan, kenyamanan, atau performa membutuhkan metode tambahan. Pemeriksaan penuh juga tidak mencegah cacat muncul selama produksi. Karena itu, pendekatan yang menggabungkan kontrol proses, pemeriksaan sampel atau penuh sesuai risiko, dan analisis akar penyebab biasanya lebih menyeluruh daripada hanya meningkatkan jumlah pemeriksaan akhir.
3. Bagaimana cara memilih defect yang harus diprioritaskan?
Prioritas dapat ditentukan dengan mempertimbangkan frekuensi, tingkat keparahan, biaya, risiko keselamatan, dampak terhadap pelanggan, dan kemungkinan masalah berulang. Defect yang paling sering muncul dapat menjadi titik awal analisis karena berpotensi menghasilkan pemborosan besar. Namun, cacat yang jarang tetapi berisiko tinggi tidak boleh diabaikan. Tim dapat menggabungkan data Pareto dengan klasifikasi tingkat keparahan dan penilaian risiko. Hasilnya dapat digunakan untuk menentukan apakah suatu masalah membutuhkan tindakan segera, investigasi lebih lanjut, perubahan metode, pelatihan, atau pemantauan rutin.
4. Apa perbedaan corrective action dan rework?
Rework merupakan tindakan memperbaiki produk yang sudah mengalami ketidaksesuaian, sedangkan corrective action bertujuan menangani penyebab masalah agar tidak kembali terjadi. Contohnya, menjahit ulang sambungan yang terbuka merupakan rework. Memperbaiki parameter mesin, memperbarui instruksi kerja, dan memverifikasi metode jahit dapat menjadi bagian dari corrective action apabila tindakan tersebut ditujukan untuk mengatasi penyebab yang mendasari. Rework mungkin diperlukan untuk menyelamatkan produk yang masih layak diperbaiki, tetapi tidak selalu menyelesaikan masalah sistemik. Perusahaan perlu membedakan keduanya agar perbaikan produk tidak dianggap sebagai penyelesaian akar masalah.
5. Bagaimana cara memastikan data defect garment akurat?
Data defect perlu dicatat menggunakan kategori, definisi, dan prosedur yang konsisten. Inspector sebaiknya memiliki referensi mengenai jenis cacat, tingkat keparahan, lokasi, dan metode pencatatan. Pelatihan serta penyamaan persepsi antarinspector dapat membantu mengurangi perbedaan penilaian. Data juga perlu dikaitkan dengan informasi produksi yang relevan, seperti model, batch, mesin, proses, dan waktu pemeriksaan. Audit berkala terhadap catatan dapat digunakan untuk menemukan duplikasi, kategori yang tumpang tindih, atau informasi yang tidak lengkap. Sistem digital dapat membantu, tetapi kualitas hasil tetap bergantung pada ketepatan data yang dimasukkan.
6. Apakah pelatihan operator cukup untuk mengurangi defect?
Pelatihan operator dapat membantu meningkatkan keterampilan dan pemahaman standar, tetapi biasanya tidak cukup jika penyebab defect juga berasal dari material, mesin, desain, atau metode kerja. Pelatihan akan lebih efektif ketika disertai instruksi yang jelas, peralatan yang sesuai, pemeriksaan awal, dan umpan balik yang teratur. Perusahaan juga perlu memastikan operator memiliki kesempatan untuk melaporkan masalah yang ditemukan selama proses. Jika defect tetap muncul setelah pelatihan, tim perlu meninjau faktor lain secara objektif. Dengan demikian, pelatihan menjadi salah satu bagian dari sistem pengendalian kualitas, bukan satu-satunya solusi.
7. Kapan perusahaan perlu menggunakan teknologi inspeksi?
Teknologi inspeksi dapat dipertimbangkan ketika volume produksi, konsistensi pemeriksaan, atau kebutuhan pelacakan data sudah melebihi kemampuan sistem manual. Namun, keputusan tidak sebaiknya hanya berdasarkan tren teknologi. Perusahaan perlu mengidentifikasi jenis defect yang ingin dideteksi, tingkat akurasi yang diperlukan, kondisi material, biaya implementasi, dan kemampuan tenaga kerja. Sistem computer vision dapat membantu pada cacat visual tertentu, tetapi mungkin tidak cocok untuk seluruh jenis material atau masalah fungsional. Uji coba terbatas dan evaluasi hasil dapat membantu menentukan apakah teknologi memberikan manfaat yang sebanding dengan biaya dan kompleksitasnya.
Kesimpulan
Mengidentifikasi dan mengurangi defect garment membutuhkan pendekatan yang terstruktur, mulai dari penetapan standar kualitas hingga verifikasi tindakan perbaikan. Pemeriksaan material, pattern, cutting, sewing, finishing, dan produk akhir harus dilakukan berdasarkan risiko serta karakteristik produk.
Pencatatan defect membantu perusahaan memahami pola masalah, sedangkan metode seperti Pareto analysis, 5 Why, dan fishbone diagram dapat mendukung proses investigasi. Namun, alat analisis hanya akan bermanfaat jika data yang digunakan akurat dan setiap dugaan penyebab diverifikasi melalui bukti.
Pengendalian defect yang berkelanjutan tidak berhenti pada penemuan cacat atau rework, tetapi mencakup perbaikan sistem, metode kerja, material, mesin, dan komunikasi antarbagian. Dengan cara ini, perusahaan dapat membangun proses produksi yang lebih konsisten tanpa mengandalkan pemeriksaan akhir sebagai satu-satunya pengaman kualitas.




Comments 0
Leave a CommentSend Comment
Anda harus Login terlebih dahulu untuk dapat memberikan komentar.